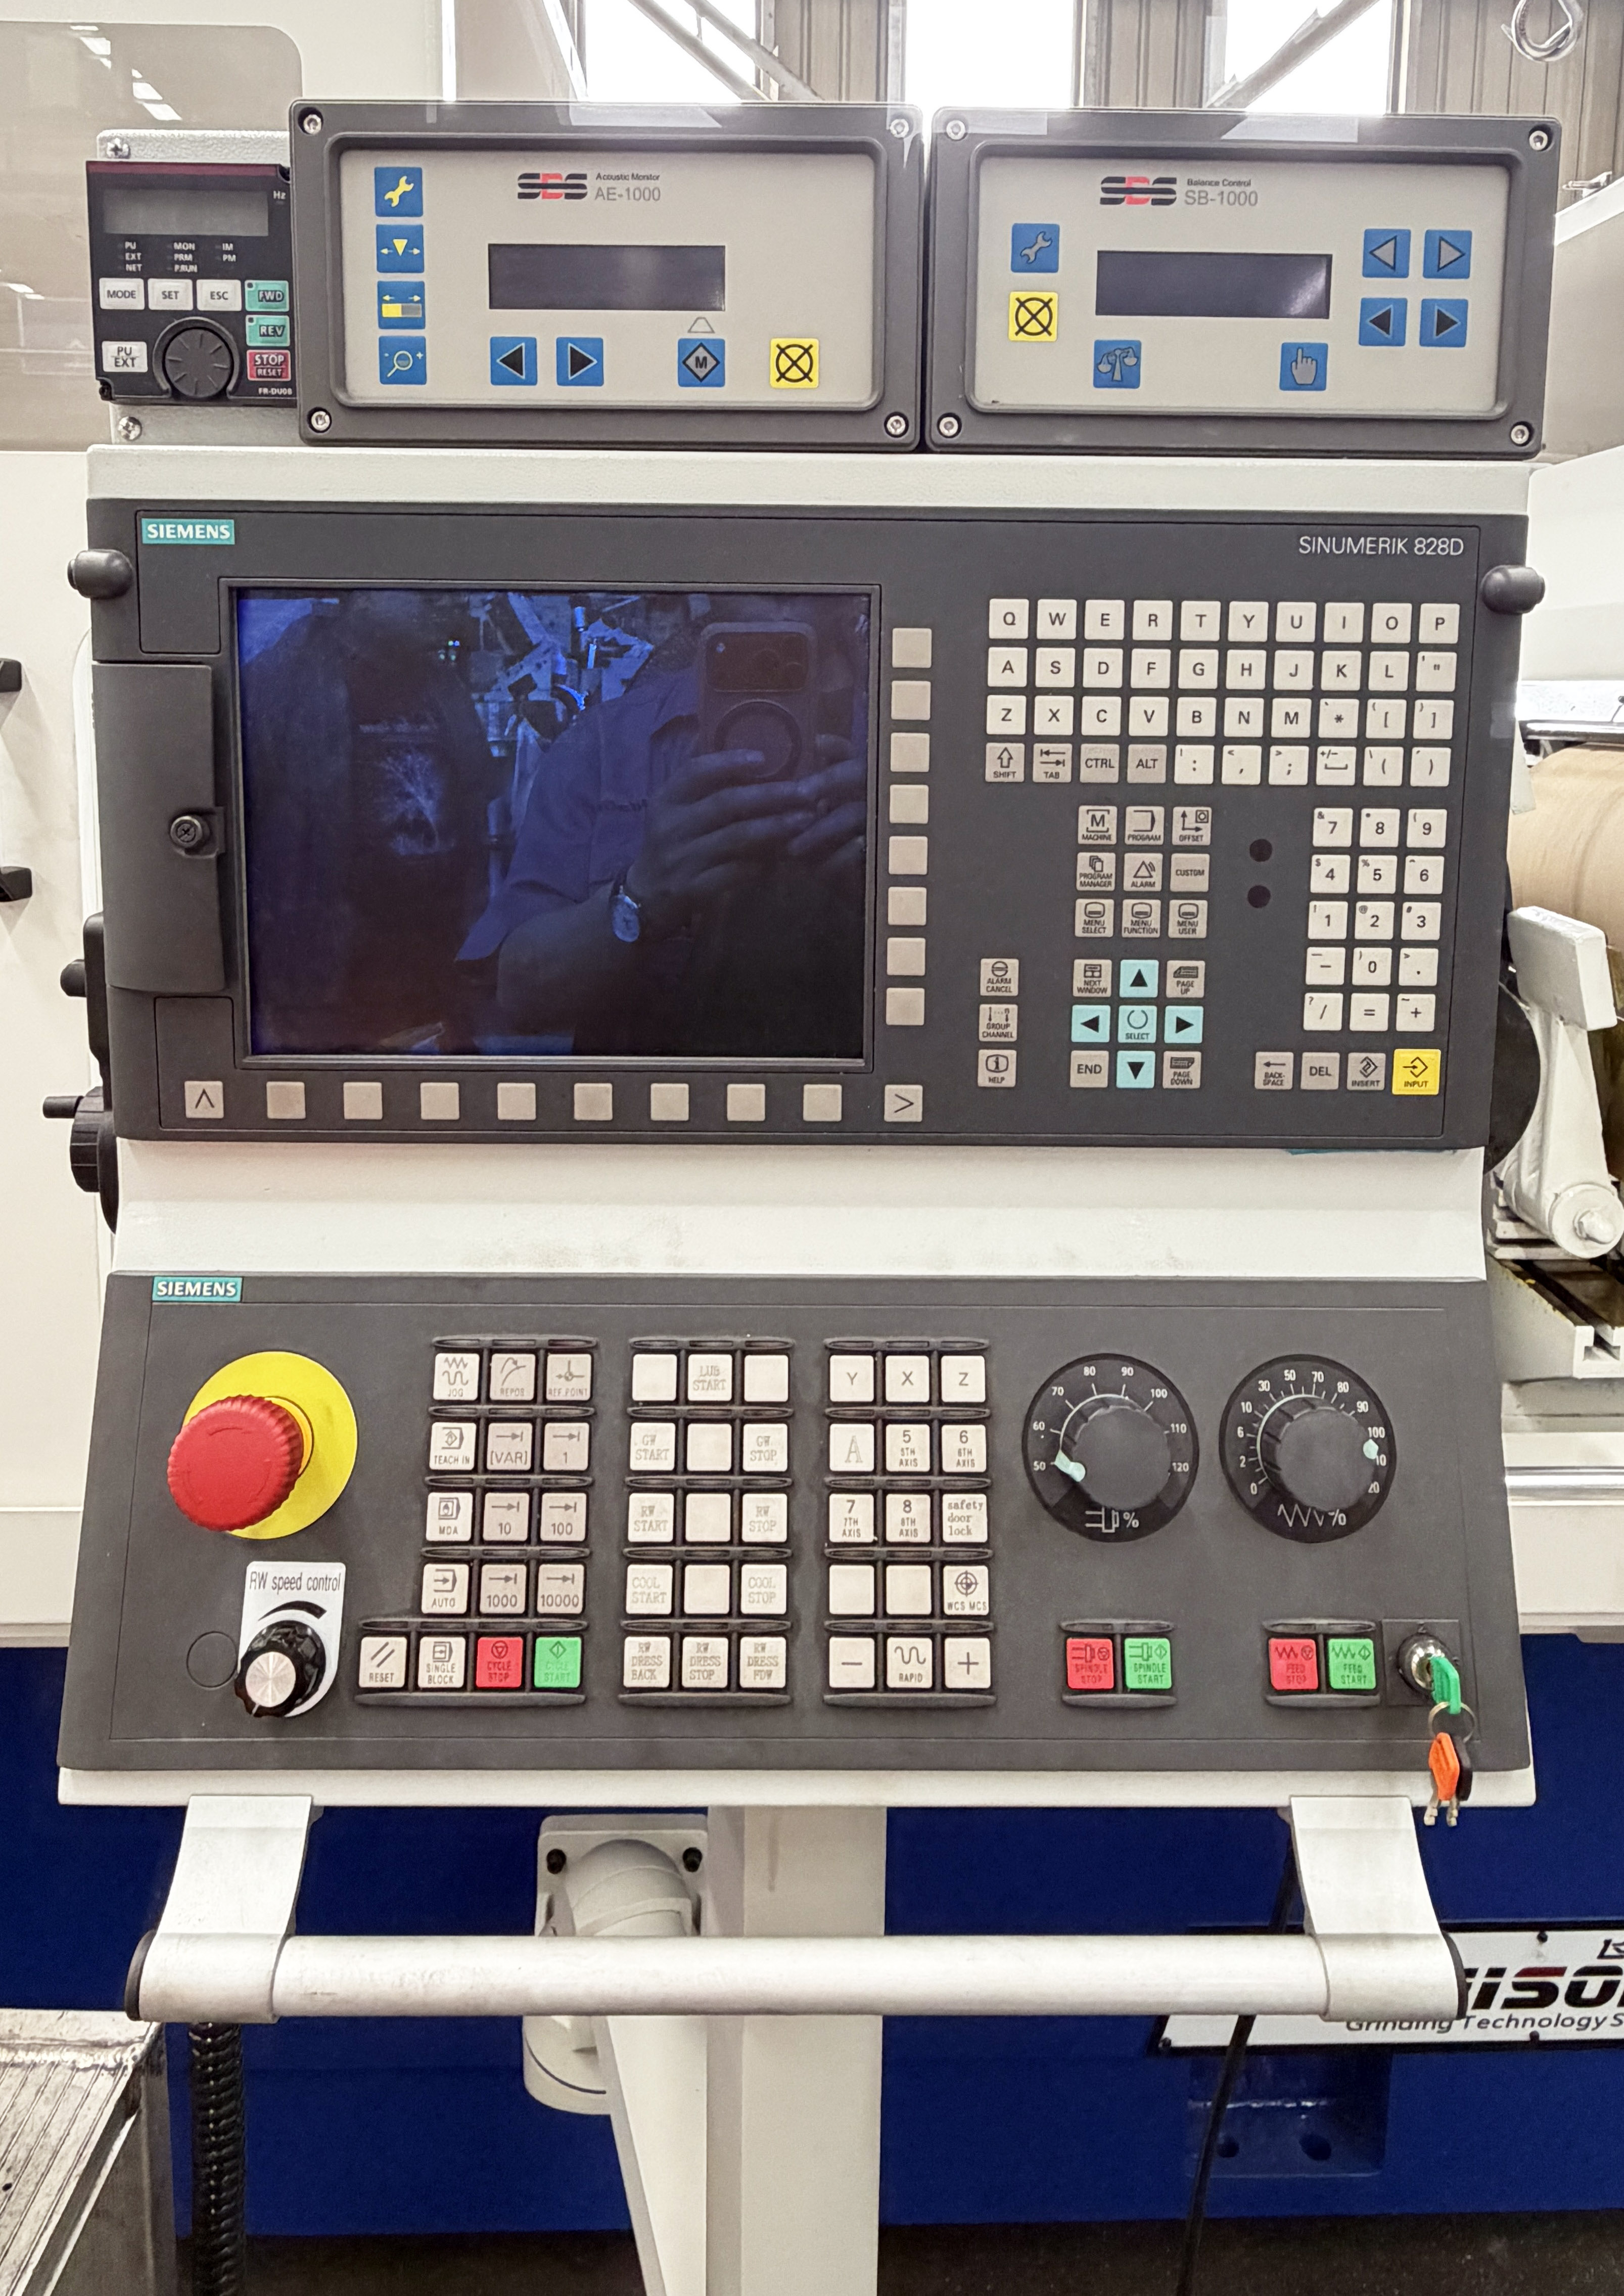
无心磨床砂轮平衡系统
一、功能与作用
(一)核心功能
1. 实时监测:通过加速度、位移等传感器实时采集砂轮高速旋转时的振动信号,识别不平衡量的幅值、相位与方位。
2. 动态补偿:基于监测数据,通过机械平衡块、液压平衡液或电磁驱动等方式调整平衡机构,抵消砂轮重心偏移,使砂轮旋转中心与主轴几何中心重合,实现动平衡。
3. 分级控制:构建全流程平衡体系,包括离线预平衡(安装前静态平衡)、在线动态平衡(加工中实时补偿)、周期性再平衡(应对磨损、修整后的不平衡变化)。
4. 报警追溯:预设振动安全阈值,超限即声光报警并自动记录数据,辅助预防性维护。
(二)关键作用
1. 提升加工质量:抑制主轴振动,消除工件颤纹、波纹,表面光洁度最高达 Ra 0.02-0.05μm;减少椭圆度、锥度误差,保证尺寸一致性,满足 IT5 级及以上加工要求。
2. 延长设备寿命:降低主轴轴承负荷与发热磨损,主轴寿命延长 30%-50%;减少砂轮局部过载磨损与修整频次,降低修整器消耗。
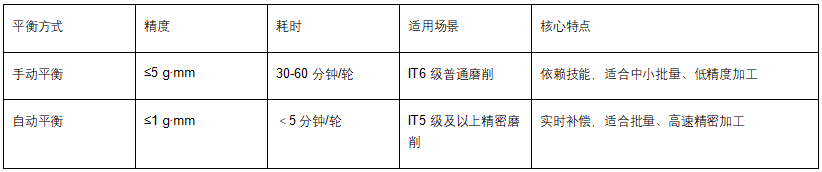
3. 提高效率与经济性:自动平衡响应 ≤1 秒、调整 <5 分钟,避免手动平衡 30-60 分钟 / 次的停机损耗;降低废品率与维护成本,优化总拥有成本(TCO)。
4. 适配高速精密磨削(10000-15000 rpm),支撑航空航天、汽车轴承、精密轴类等高端制造。
(三)平衡方式对比
二、工作原理
核心是 "不平衡信号监测→幅值与相位分析→补偿执行" 的闭环控制,使砂轮旋转中心与主轴几何中心重合,消除重心偏移引发的振动。分两类:
(一)离线静态平衡
被动平衡,加工前的基础工序,成本低。利用重力识别 "重侧":主轴自由旋转,重侧自动下垂至正下方;在轻侧加平衡块或重侧去料;反复验证至任意角度稳定停留。局限:无法应对高速旋转的动态不平衡(如主轴变形、不均匀磨损),仅作前置准备。
(二)在线动态平衡
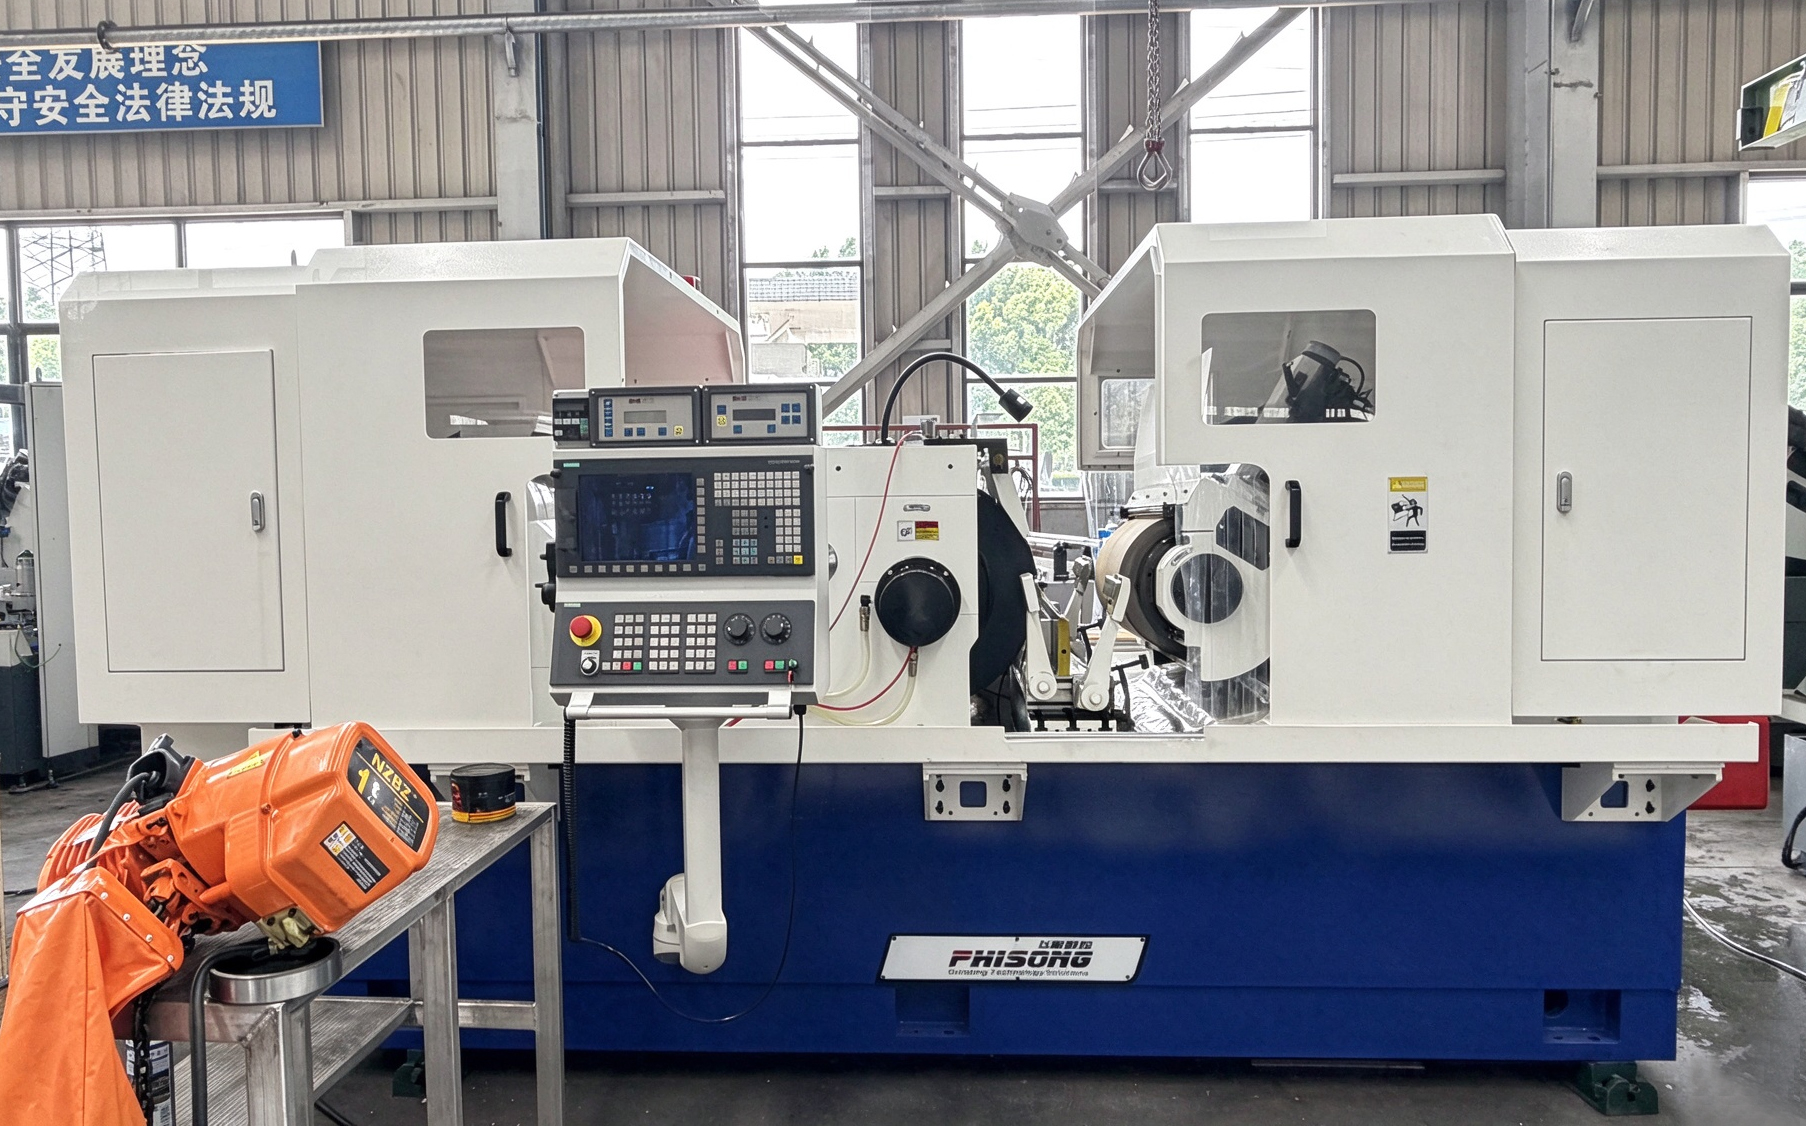
主动闭环平衡,加工中实时补偿,精度高,是数控无心磨床精密加工的核心配置。
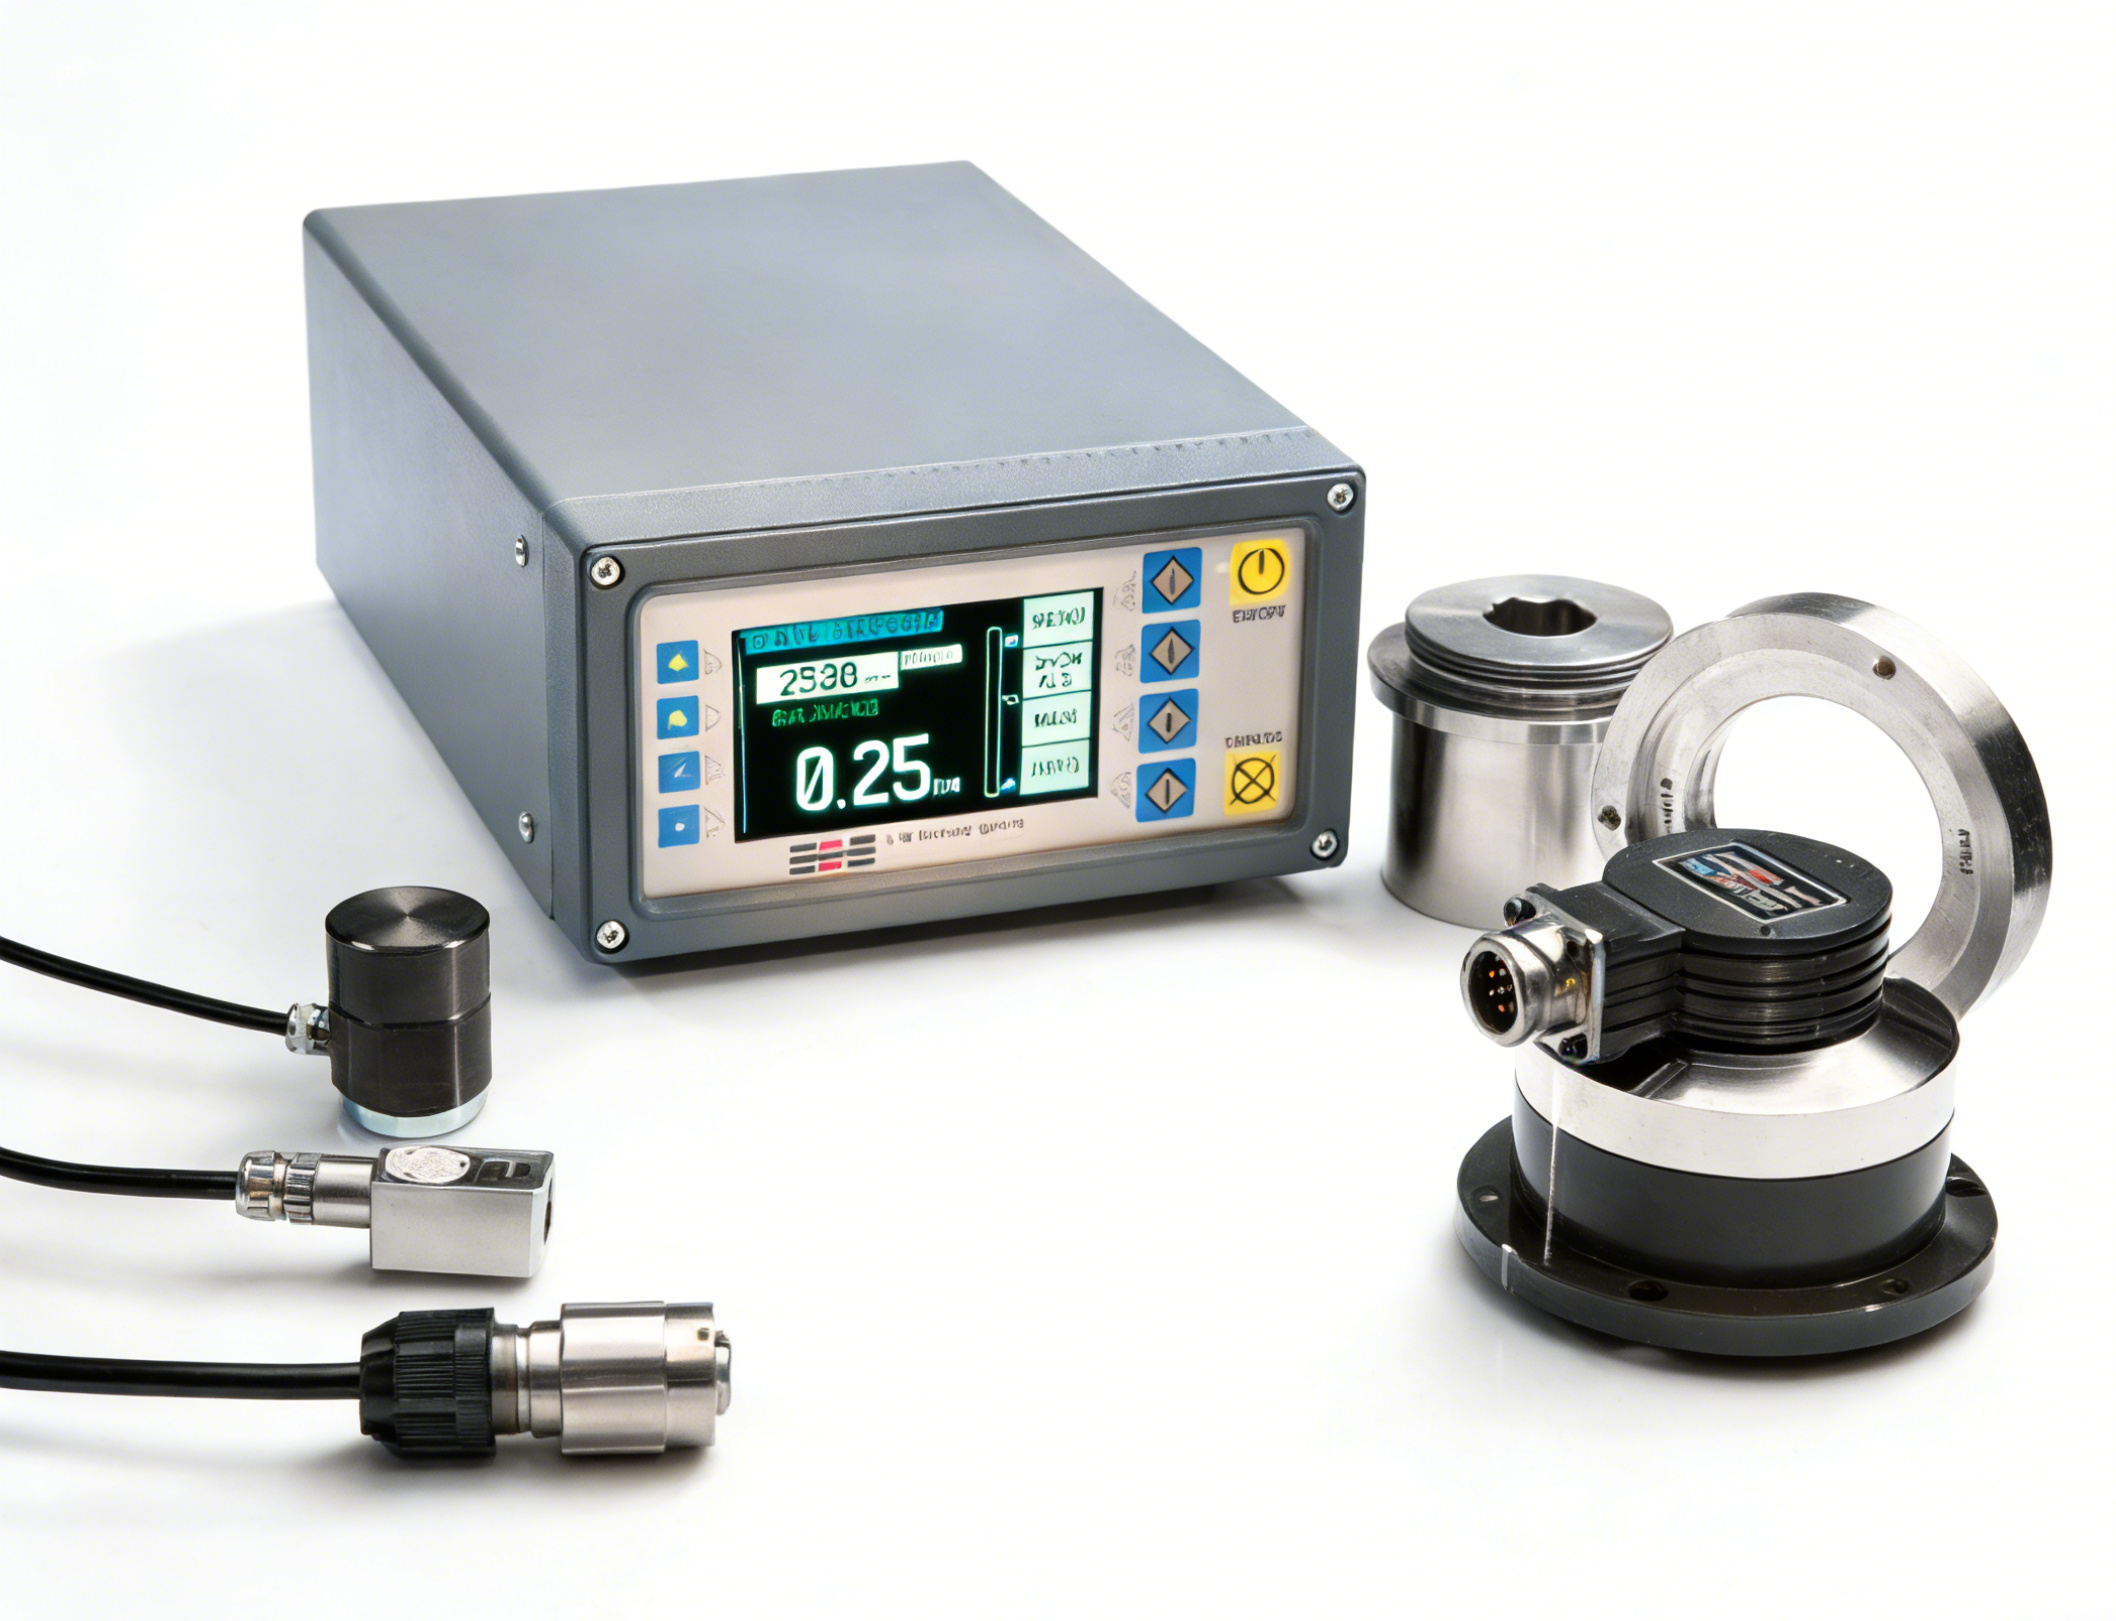
1. 系统组成:振动传感器、信号处理单元、平衡执行机构。
- 监测:加速度 / 电涡流传感器采集主轴箱振动信号,转为电信号传输;
- 分析:信号处理单元滤波、放大、频谱分析,算出不平衡量幅值与相位,确定补偿质量与位置;
- 补偿:执行机构自动调整质量分布。三种主流机构:机械平衡头(2-4 个可转平衡块产生反向补偿力矩);液压平衡系统(油腔间分配油液改变重心);电磁平衡系统(调节线圈电流驱动质量块,响应 ≤0.5 秒,适超高速);
- 反馈:持续监测补偿后振动,未达标则重复 "分析 - 补偿",直至稳定,形成闭环。
3. 关键技术:相位识别须与不平衡位置精准对应;响应 ≤1 秒适配 10000-15000 rpm 高速工况;针对修整、磨损自适应触发再平衡,无需人工干预。



 返回


